Einzelheiten zum Produkt
Herkunftsort: Qingdao
Markenname: Xinmeiteng
Zertifizierung: CE
Modellnummer: C518
Zahlungs- und Versandbedingungen
Min Bestellmenge: 1 Satz
Preis: Inquiry
Verpackung Informationen: zu entschlossen sein
Lieferzeit: 45 Arbeitstage nach Anzahlung
Zahlungsbedingungen: L/C, T/T
Versorgungsmaterial-Fähigkeit: 3 Sätze pro Saison
Motorleistung: |
3,7 Kilowatt |
Lochdurchmesser: |
50-80 mm |
Bohrlochlänge: |
500 bis 2300 mm |
Durchmesser des Schwammens: |
1200-1500 mm |
Maschinengewicht: |
2000 KG |
Gesamtdimension: |
6500*2000*2500 mm |
Motorleistung: |
3,7 Kilowatt |
Lochdurchmesser: |
50-80 mm |
Bohrlochlänge: |
500 bis 2300 mm |
Durchmesser des Schwammens: |
1200-1500 mm |
Maschinengewicht: |
2000 KG |
Gesamtdimension: |
6500*2000*2500 mm |
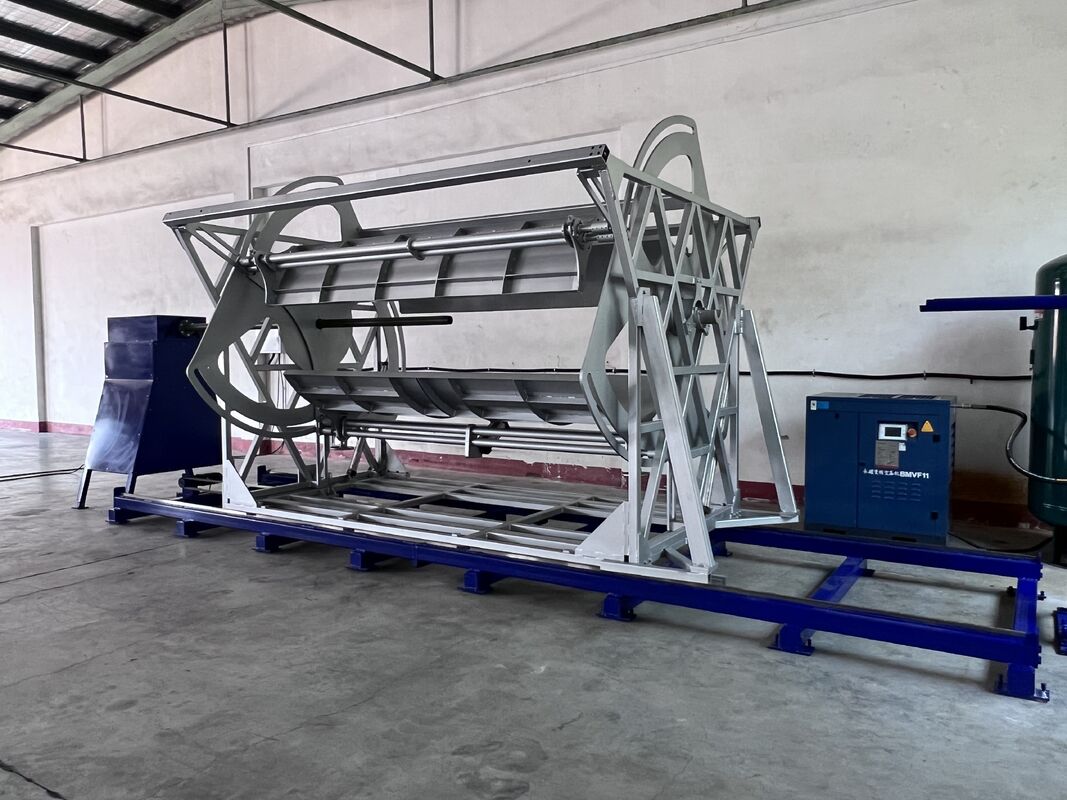
Die C518 ist eine Schaumbohrmaschine mit 3-Richtungs-Spannung und automatischer Mittelpunktpositionierung. Die Bohrlochlänge beträgt 500-2300 mm, der Lochdurchmesser 50-80 mm, der Schwammdurchmesser 1200-1500 mm, die Motorleistung 3,7 kW, das Maschinengewicht 2000 kg und die Gesamtabmessungen 6500*2000*2500 mm.
Eine runde Rolle ist das am schwierigsten zu spannende Werkstück. Eine einseitige Spannung verschiebt die Rolle aus der Flucht, und die Bohrung folgt der Rolle. Die Drei-Richtungs-Spannung hält die Rolle von oben und von beiden Seiten, sodass die Mitte dort bleibt, wo sie vor dem Eintauchen des Fräsers eingestellt wurde.

Hält die Rolle von oben und von beiden Seiten.
Die Maschine lokalisiert die Mittellinie vor dem Bohren.
Bezieht sich auf die zylindrischen Blöcke, die in Schälanlagen verwendet werden.
Durchgehende Bohrungen in einem Durchgang.


Prüfen Sie die Bohrung sowohl am Austritt als auch am Eintritt. Eine Rolle, die nicht rechtwinklig gespannt war, zeigt einen Unterschied zwischen den beiden Enden.
Eine zylindrische Rolle hat keine ebene Fläche zum Anlegen. Eine einzelne Klemme drückt sie weg, und eine Zwei-Richtungs-Klemme lässt sie immer noch rotieren. Die Drei-Richtungs-Spannung hält die Rolle von beiden Seiten und von oben, was die Position fixiert, bevor der Fräser beginnt.
Die automatische Zentrierung baut darauf auf. Sobald die Rolle gehalten wird, lokalisiert die Maschine die Mittellinie, sodass der Bediener die Mitte nicht nach Augenmaß beurteilt. Das eliminiert die Variation von Rolle zu Rolle, was bei einer Serie wichtig ist.
Das Ergebnis ist eine Bohrung, die an jeder Rolle an der gleichen Stelle sitzt. Wellen passen konsistent, und die Schälanlage erhält Rollen, die gerade sitzen, anstatt zu kippen.

| Parameter | Wert |
|---|---|
| Modell | C518 |
| Maschinentyp | 3-Richtungs-Spann-Schaumbohrmaschine |
| Bohrlochlänge | 500-2300 mm |
| Lochdurchmesser | 50-80 mm |
| Schwammdurchmesser | 1200-1500 mm |
| Spannung | 3-Richtungs-Spannung |
| Positionierung | Automatische Mittelpunktpositionierung |
| Motorleistung | 3,7 kW |
| Maschinengewicht | 2000 kg |
| Gesamtabmessungen | 6500*2000*2500 mm |
| Zertifizierung | CE |


| Symptom | Wahrscheinliche Ursache | Aktion |
|---|---|---|
| Bohrung läuft außermittig | Rolle nicht rechtwinklig gespannt oder Mittellinie falsch | Rolle neu spannen und Mittellinie neu einstellen |
| Lochdurchmesser außerhalb der Toleranz | Abgenutzter oder beschädigter Fräserkopf | Neuen Fräserkopf einsetzen und erneut prüfen |
| Gewinde am Eintritt beschädigt | Zu hoher Gewindevorschub | Vorschubgeschwindigkeit für Gewinde reduzieren |
| Rolle rutscht während des Bohrens | Klemmdruck zu niedrig | Klemmdruck erhöhen und Backen prüfen |
| Spindel vibration | Verschlissenes Lager oder lockerer Antriebsriemen | Lagerspiel und Riemenspannung prüfen |
| Rissige Bohrungsoberfläche | Stumpfer Fräser oder zu hoher Vorschub | Fräser ersetzen und Vorschub reduzieren |
Bohrfehler an einer gespannten Bohrmaschine sind meist Einstellfehler. Prüfen Sie die Spannung, die Mittellinie und den Zustand des Fräsers, bevor Sie die Maschine einstellen, da diese drei die meisten Ausschüsse verursachen.
Halten Sie die Hände von den Klemmen fern, wenn sie schließen. Die Drei-Richtungs-Spannung schließt von mehreren Seiten gleichzeitig, und der Spalt zwischen Rolle und Backe ist klein.
Stoppen Sie die Spindel, bevor Sie die Klemmen lösen. Eine Rolle, die bei drehender Spindel gelöst wird, kann sich gegen den Fräser bewegen.

Die Spannbacken und das Zentriersystem sind für die Genauigkeit verantwortlich. Prüfen Sie die Backen monatlich auf Verschleiß und verifizieren Sie die Zentrierposition anhand einer bekannten Rolle nach jeder Einstellung.
Der Fräserkopf und die Spindel benötigen die üblichen Überprüfungen. Ein stumpfer Kopf reißt die Bohrungswand auf und belastet die Spindel, was sich als Vibration zeigt, bevor es als Maßfehler auftritt.

Die Maschine wird in einer verstärkten Exportkiste versendet, wobei der Rahmen und die Spannvorrichtungen für den Transport gesichert sind, bemessen auf das 6500*2000*2500 mm große Gehäuse.
Die Lieferung umfasst die Spannspezifikation, eine Layoutzeichnung und eine Inbetriebnahme-Checkliste, mit Fernunterstützung während der Installation.

A: Die Rolle wird während des Bohrens von oben und von beiden Seiten gehalten.
A: 1200-1500 mm Schwammdurchmesser.
A: Automatisch, durch das Zentriersystem der Maschine.
A: 500-2300 mm in einem Durchgang.
Teilen Sie uns den Schaumtyp, den Block- oder Rollendurchmesser, den erforderlichen Lochdurchmesser und die benötigte Bohrungslänge mit. Wir bestätigen die Maschinenkonfiguration, erstellen ein Angebot und teilen Ihnen den Lieferplan mit. Fräserköpfe, Führungsteile und Fernunterstützung für die Inbetriebnahme sind bei jeder Bestellung erhältlich.